 İngilizceEN
 FransızcaFR
 AlmancaDE
 PortekizcePT
 İspanyolES
 RusçaRU
 JaponcaJA
 KoreceKO
 ArapçaAR
 YunanEL
 TürkçeTR
 İtalyanIT
 LehçePL
 HintçeHI
 中国CN
.webp)
Yüksek ve Orta Derecede Büzülme Özellikli PETG Film: Ana Ruloyu Seçmeden Önce TD/MD Eğrisini Okuyun
giriiş
Bir shrink sleeve, tasarım provasında doğru görünse bile ambalaj hattında başarısız olabilir. Yaygın nedenler arasında omuz çevresinde eksik kaplama, bozuk grafikler, tabana yakın kırışıklıklar ve şişe geçişlerinde aşırı gerilme yer alır. Bu sorunlar genellikle yalnızca baskı kalitesiyle değil, filmin shrink profili ile kap geometrisi arasındaki uyumsuzlukla da bağlantılıdır. Yüksek Shrink PETG Film rulosunu Orta Shrink PETG Film ile karşılaştırırken, alıcılar ana ruloyu onaylamadan önce enine yön (TD) ve makine yönü (MD) shrink eğrilerini okumalıdır.
Isıyla büzüşen PETG filmlerIsıtıldığında büzülmek üzere tasarlanmış glikol modifiye polietilen tereftalat filmlerdir. Performansları, büzülmenin başladığı sıcaklığa, her yöndeki serbest büzülme miktarına, ısıtma aralığı boyunca büzülme oranına ve müşterinin ekipmanında mevcut olan işlem aralığına bağlıdır. "Yüksek büzülme" etiketi, hat performansını tahmin etmek için yeterli değildir ve "orta büzülme" otomatik olarak daha düşük kalite anlamına gelmez. Doğru seçim, ölçülen büzülme davranışı kap, kılıf tasarımı, baskı, dikiş ve tünel koşullarıyla eşleşen filmdir.
Önemli Noktalar
Tek bir maksimum küçülme değerine güvenmek yerine, TD ve MD eğrilerini karşılaştırın.
Tünelin gerçek sıcaklığı ve bekleme süresinde büzülmeyi doğrulayın.
Şişe geometrisini ve sanat eserindeki bozulmayı birlikte değerlendirin.
Üretim hacmine geçmeden önce, planlanan hatta örnek bir rulo üzerinde test yapın.
Teknik Temel: TD/MD Küçülme Eğrisi Size Ne Anlatıyor?
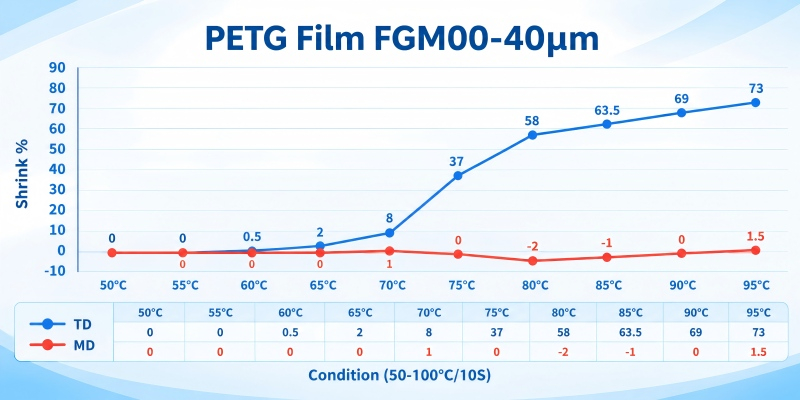
Büzülme eğrisi, tanımlanmış test koşulları altında sıcaklığa karşı boyutsal büzülme yüzdesini gösterir. TD, enine yönü (şerit boyunca) ifade eder; MD ise makine yönünü (şerit boyunca) ifade eder. Büzülme kılıf uygulamalarında, TD büzülmesi genellikle kabın etrafındaki çevresel uyumun temel belirleyicisidir, MD büzülmesi ise kılıf yüksekliğini, üst ve alt hizalamayı ve grafiklerin şişe özelliklerine göre konumunu etkiler. Kesin sonuç, kılıfın nasıl kesildiğine, yönlendirildiğine, dikildiğine ve uygulandığına bağlıdır.
Serbest büzülme, genellikle belirli bir süre boyunca belirli bir sıcaklığa maruz bırakıldıktan sonra işaretlenmiş bir numunede meydana gelen yüzde azalma olarak hesaplanır. Test yöntemleri, numune boyutları, ısıtma ortamı ve maruz kalma süresi sonucu etkilediğinden, test koşulları eşdeğer olmadıkça farklı tedarikçilerden alınan rakamlar karşılaştırılmamalıdır. Sadece "en fazla u büzülme" gibi başlık bir değer değil, test yöntemini ve tam sıcaklık eğrisini isteyin. Eğri, test sıcaklık aralığını belirtmeli ve TD sonuçlarını MD sonuçlarından ayırmalıdır.
Üç özellik özellikle dikkat çekmektedir. Büzülme başlangıcı, ölçülebilir büzülmenin başladığı sıcaklık aralığıdır. Film, hattın ısı dağılımı için çok erken büzülmeye başlarsa, kılıf yerine oturmadan önce sıkılaşabilir. Büzülme oranı, sıcaklık yükseldikçe büzülmenin ne kadar hızlı arttığını açıklar. Dik bir eğri, kılıfın hızlı bir şekilde şekil almasına yardımcı olabilir, ancak tünel sıcaklığı veya bekleme süresi dalgalanırsa dar bir çalışma aralığı bırakabilir. Maksimum veya plato büzülmesi, belirtilen test koşulları altında ulaşılan üst büzülmeyi gösterir; filmin gerçek bir kapta eşit şekilde büzülüp büzülmeyeceğini göstermez.
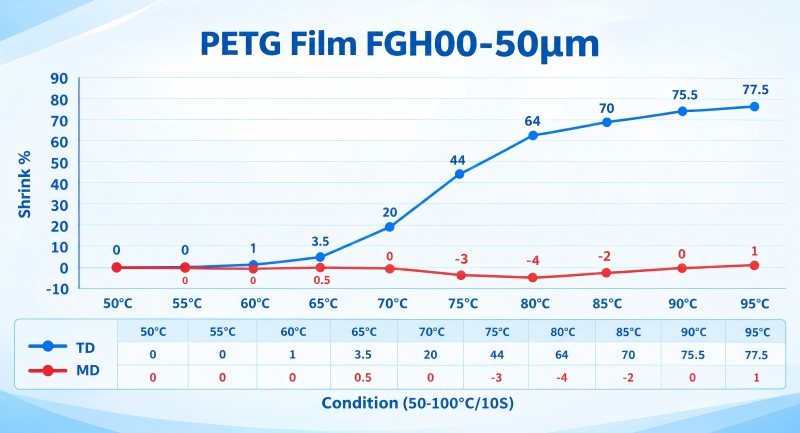
Yüksek büzüşmeli PETG, genellikle belirgin omuzları, bel kısımlarını, girintili panelleri veya diğer karmaşık konturları kaplaması gereken durumlarda tercih edilir. Orta büzüşmeli PETG film, daha az zorlu geometriye sahip kaplar veya kontrollü büzülme ve grafik stabilitesinin öncelikli olduğu tasarımlar için uygun olabilir. Düşük büzüşmeli PETG film, daha basit şekiller veya sınırlı boyutsal değişim gerektiren uygulamalar için uygun olabilir, ancak uygunluğu kaplama gereksinimlerine göre kontrol edilmelidir. Bu kategoriler, her üretici için aynı değerlere sahip evrensel kaliteler yerine ticari tanımlamalardır.
Filmin büzülme davranışı kalınlık, yönlendirme geçmişi, depolama, baskı ve kürleme koşulları, dikiş kalitesi ve büzülme tünelinin termal profili gibi faktörlerden de etkilenir. Bu nedenle TD/MD eğrisi bir seçim aracıdır, bir garanti değildir. Dönüştürücünün proses ayarları ve kabın üç boyutlu profili ile birlikte yorumlanmalıdır.
Uygulama ve Çözümler: Film Davranışını Ambalaja Uygun Hale Getirme
1. Şekillendirilmiş içecek şişeleri için tam gövde kılıfları
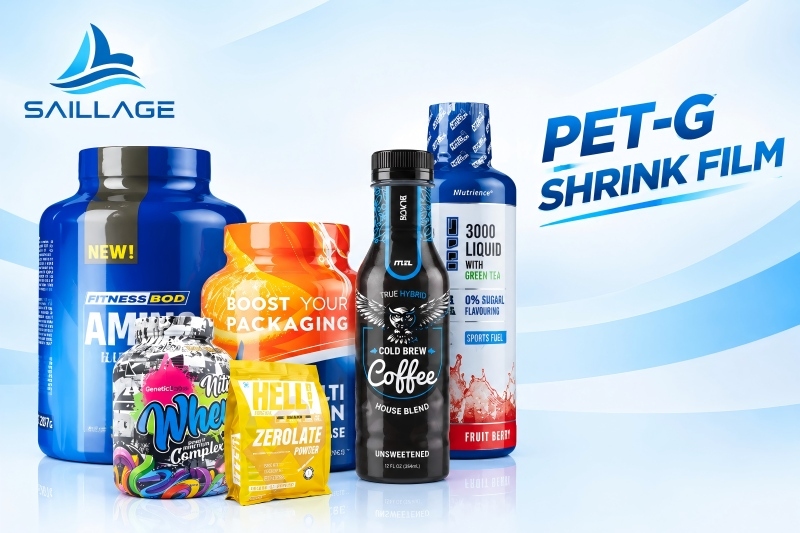
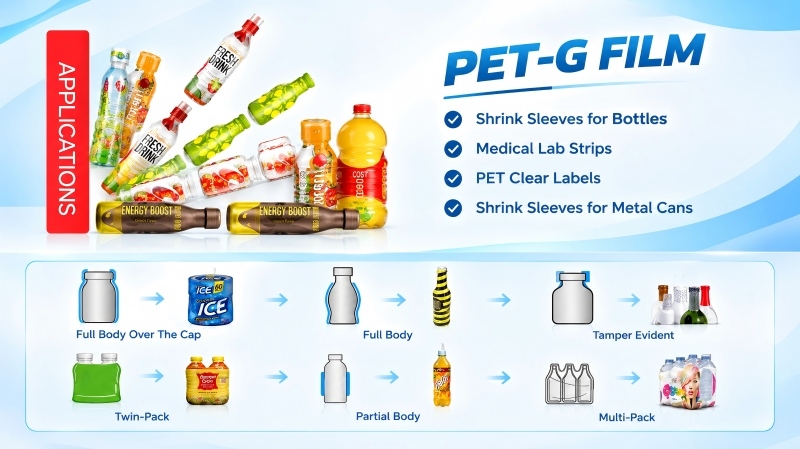
Şişenin tamamını kaplayan shrink sleeve etiketler için PET-G filmlerinde en önemli soru, sleeve'in katlanma, büzülmemiş köprüler veya kabul edilemez grafik bozulmaları oluşturmadan şişenin en dar ve en geniş bölümlerine ulaşabilmesidir.İçecek şişesi etiketleri için yüksek büzüşmeli PETG film.Ambalajın belirgin bir omuz, bel veya kalıplanmış tutma yeri varsa, bu durumu değerlendirmek genellikle faydalıdır. Tünelin etkili sıcaklığındaki TD büzülmesini, şişenin gerektirdiği en büyük çevresel değişimle karşılaştırın. Ayrıca MD büzülmesini de inceleyin, çünkü aşırı yükseklik daralması, baskıyı amaçlanan üst veya alt konumdan uzaklaştırabilir.
Pratik bir yeterlilik testi, nominal boyutlardaki şişeleri ve ilgili durumlarda, konteyner tedarikçisinden gelen boyut uçlarını içermelidir. Kılıfı normal hat hızında çalıştırın, ardından çalışma aralığının beklenen düşük ve yüksek uçlarında test edin. Tünel bölgelerini, konveyör hızını, kılıf yerleşimini, şişe sıcaklığını ve görünür kusurları kaydedin. Kötü bir film eşleşmesini zorlamak için tünel sıcaklığını artırmak, bir alandaki sorunu çözebilirken başka bir yerde bozulmayı kötüleştirebilir.
2. Düz kenarlı şişeler ve daha basit geometriler
Orta derecede büzüşen PETG film, düz kenarlı kaplar, orta omuzlu tasarımlar veya üstten alta nispeten küçük bir çevre değişimi olan tasarımlar için verimli bir başlangıç noktası olabilir. Uygun, daha kontrollü bir büzüşme profiline sahip bir film, tüneli agresif bir şekilde çalıştırma ihtiyacını azaltabilir. Bu, grafik baskısının hizalanmasını korumaya ve yerel aşırı ısınma riskini azaltmaya yardımcı olabilir, ancak sonuç belirli filme ve hatta bağlıdır. Bir paketin basit görünmesi nedeniyle orta derecede büzüşen film seçmeyin: girintili tabanlar, kurcalamaya karşı koruyucu özellikler ve keskin geçişler yine de zor büzüşme bölgeleri oluşturabilir.
3. Kozmetik ve kişisel bakım ürünleri ambalajları
Kozmetik ve kişisel bakım ürünleri ambalajlarında kullanılan PETG shrink sleeve filmlerin, ince metinleri, renk bloklarını ve marka grafiklerini korurken, kavisli omuzlar, dekoratif kapaklar, dar boyunlar veya asimetrik şişeler etrafında şekil alması genellikle gereklidir. Karmaşık bir kontur için yüksek büzülme gerekebilir, ancak daha fazla büzülme, dairesel logolarda, ince çizgilerde ve küçük yazı tiplerinde bozulmayı artırabilir. Grafik tasarım onayından önce, dönüştürücü beklenen bozulmayı modellemeli ve gerçek kap üzerindeki baskılı bir sleeve filmini incelemelidir. En iyi film, en yüksek büzülme yüzdesine sahip olan değil; istikrarlı bir işlem aralığı içinde kapsama alanı ve kabul edilebilir grafikler sağlayan filmdir.
4. Ana rulo satın alma ve depo kontrolü
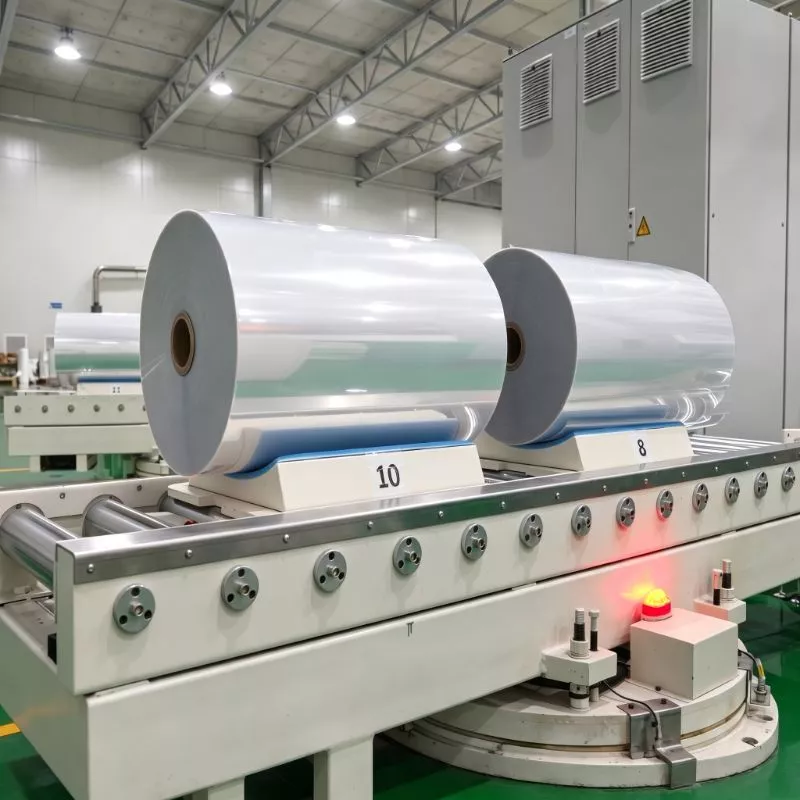
Ana rulo bir üretim girdisidir, bu nedenle tedarik ekipleri genişlik, kalınlık ve fiyattan daha fazlasını doğrulamalıdır. Güncel teknik veri sayfası, varsa partiye özel kalite kayıtları, TD ve MD büzülme eğrileri, önerilen işleme koşulları ve depolama kılavuzu talep edin. Belirtilen büzülme değerlerinin tipik mi yoksa garantili özellikler mi olduğunu ve tedarikçinin test koşullarının dönüştürücünün değerlendirme yöntemiyle eşleşip eşleşmediğini doğrulayın. Tekrarlanan siparişler için, büzülme davranışı için kabul edilebilir aralığı tanımlayın ve partiler arasındaki değişikliklerin nasıl değerlendirileceği konusunda anlaşın.
Depo işlemleri önemlidir çünkü ruloların durumu, sonraki işleme süreçlerini etkileyebilir. Ruloları kirlenmeden, kenar hasarından, aşırı basınçtan ve tedarikçinin önerilerinin dışında kalan sıcaklık veya nem koşullarından koruyun. Tedarikçi tarafından tavsiye edildiğinde, malzemenin üretim ortamına uyum sağlamasına izin verin. Mümkün olduğunca ilk giren ilk çıkar (FIFO) stok rotasyonunu kullanın ve kusurların belirli bir partiye bağlanabilmesi için rulo tanımlamasını ve parti takibini koruyun. Depolama kılavuzu, genel bir sıcaklık kuralından ziyade, tedarikçinin gerçek dokümanlarından alınmalıdır.
5. Geleneksel seçim yaklaşımını eğri odaklı seçim yaklaşımıyla karşılaştırın.
Aşağıdaki tablo, yaygın bir spesifikasyon odaklı satın alma yaklaşımını, eğri odaklı bir nitelendirme yaklaşımıyla karşılaştırmaktadır. Faydaları, sayısal iyileştirmelerin garantisi değil, süreç hedefleridir; şişe tasarımı, baskı, tünel konfigürasyonu ve hat hızı değişkenlik gösterdiğinden, sonuçlar hat denemeleriyle doğrulanmalıdır.
Geleneksel ve Eğri Yönlü Seçim
| Seçim boyutu | Spesifikasyon odaklı yaklaşım | Eğri odaklı öneri |
|---|---|---|
| Birincil seçim esasları | "Yüksek" veya "orta" büzülme etiketine ve fiyata göre seçim yapın. | İlgili sıcaklıklarda ve belirtilen test koşullarında TD ve MD eğrilerini inceleyin. |
| Şişe geometrisi | İçecek veya kozmetik şişesi gibi genel bir kategori kullanın. | Şişenin maksimum/minimum çevresini, omuzlarını, belini, tabanını ve boynunu harita üzerinde gösterin. |
| Tünel kurulumu | Görünür kusurlar azalana kadar ısıyı ayarlayın. | Filmi normal hızda ve gerçekçi çalışma aralığı sınırlarında test edin. |
| Sanat eseri ve kayıt | Tam satır doğrulamasından önce basılı görseli onaylayın. | Gerçek konteyner üzerinde grafik bozulmasını ve MD hareketini kontrol edin. |
| Tedarikçi karşılaştırması | Başlık maksimum küçülme değerlerini karşılaştırın | Eşdeğer test yöntemlerini, büzülme başlangıcını, eğri eğimini ve plato davranışını karşılaştırın. |
| Kalite ve tekrarlanabilirlik | Her teslimatı öncelikle boyutları ve görünümü açısından kontrol edin. | Mutabık kalınan fire kabul aralıklarını belirleyin, parti verilerini saklayın ve trend değişikliklerini inceleyin. |
Pratik Seçim Kontrol Listesi
Üretim için yüksek büzülme oranına sahip PETG film rulosu, orta büzülme oranına sahip PETG film veya düşük büzülme oranına sahip PETG film onaylamadan önce aşağıdaki kontrol listesini kullanın:
Paketin geometrisini tanımlayın. Konteyner çizimlerini veya güvenilir ölçümleri edinin. En büyük ve en küçük çevreleri, omuz açısını, beli, taban geçişini, boynu ve varsa girintili özellikleri belirleyin.
TD/MD büzülme eğrisinin tamamını talep edin. Birden fazla sıcaklıktaki verileri, test yöntemini, maruz kalma süresini ve değerlerin tipik mi yoksa spesifikasyon sınırları mı olduğunu açıklayan bilgileri isteyin.
Büzülme talebini film kapasitesiyle eşleştirin. Konteynerin gerektirdiği çevresel değişimi tahmin edin ve gerçek işlem sıcaklığında TD performansını değerlendirin. MD büzülmesini manşon yüksekliği, dikiş konumu ve grafik hizalamasıyla karşılaştırın.
Tüm dönüştürme sürecini gözden geçirin. Baskı, mürekkep kürleme, dilimleme, birleştirme, kılıf uygulama ve tünel ısıtma işlemlerini dahil edin. Film performansı bu işlem aşamalarından ayrılamaz.
Kontrollü bir hat denemesi gerçekleştirin. Tünel bölgesi ayarlarını, hat hızını, şişe tipini, kılıf boyutlarını ve gözlemlenen kusurları kaydedin. Mümkün olduğunca her seferinde yalnızca bir değişkeni değiştirin, böylece iyileşmenin veya başarısızlığın nedeni açık kalır.
Tedarikçiyle kabul kriterlerini belirleyin. Kritik boyutları, büzülme aralıklarını, görünüm gereksinimlerini, rulo tanımlamasını, numune alma sıklığını ve uygun olmayan partilerin nasıl ele alınacağına dair prosedürü tanımlayın.
Üretimi gerçekçi sınırlar dahilinde onaylayın. Sadece belirli bir ayarda çalışan bir film, yüksek hacimli bir hat için riskli olabilir. Performansı, beklenen hat hızı aralığında, ortam koşullarında ve konteyner çeşitliliğinde kontrol edin.
SSS: Alıcılar ve Dönüştürücülerden Gelen Sıkça Sorulan Sorular
Yüksek büzülme özelliğine sahip PETG film, tüm gövdeyi kaplayan etiketler için her zaman daha mı iyidir?
Hayır. Yüksek büzülme, kılıfın belirgin konturları takip etmesi gerektiğinde faydalıdır, ancak tek başına daha yüksek bir maksimum değer, düzgün bir kaplama garantisi vermez. Eğri şekli, MD büzülmesi, grafik bozulması, tünel kontrolü ve konteyner geometrisi hepsi önemlidir. Filmi, amaçlanan ambalaj üzerinde test edin.
İki tedarikçinin fire oranlarını doğrudan karşılaştırabilir miyim?
Yalnızca test koşulları ve yöntemleri karşılaştırılabilir olduğunda geçerlidir. Sıcaklık, maruz kalma süresi, numune hazırlama ve test ortamı sonucu değiştirebilir. Tek bir maksimum büzülme değerini karşılaştırmak yerine, tam TD/MD eğrilerini ve test detaylarını isteyin.
Şişenin tabanına yakın kısmında kılıf kırışmışsa neyi kontrol etmeliyim?
Filmin taban geometrisine uygun olup olmadığını, manşon boyutlarının ve dikiş kalitesinin tutarlı olup olmadığını ve ısı dağılımının veya kalış süresinin düzensiz olup olmadığını kontrol edin. TD ve MD davranışını inceleyin ve birkaç değişkeni aynı anda değiştirmeden önce kusuru birden fazla tünel ayarında kontrol edin.
Tedarik sürecinde öncelik, fire oranına mı yoksa kilogram başına fiyata mı verilmelidir?
İkisinden hiçbiri tek başına değerlendirilmemelidir. Kullanılabilir kılıfların maliyetini, hat hızını, başlangıç atıklarını, kusur oranını ve partiler arası tutarlılığı karşılaştırın. Daha düşük fiyatlı bir rulo, dar bir işlem aralığı gerektiriyorsa veya daha fazla hurda üretiyorsa daha pahalı hale gelebilir. Ekonomik yönünü kontrollü bir deneme ile doğrulayın.
Sonuç ve B2B Eylem Rehberi
Yüksek büzülme özelliğine sahip PETG film ile orta büzülme özelliğine sahip PETG film arasında seçim yapmak, etiket tabanlı bir satın alma kısayolu değil, ambalaj mühendisliği kararıdır. Yüksek büzülme, çevresel uygunluğu belirlemeye yardımcı olurken, orta büzülme kılıf yüksekliğini ve hizalamayı etkiler. Büzülme başlangıcı, eğri eğimi ve plato davranışı, şişe geometrisi, grafik gereksinimleri ve tünel koşullarıyla birlikte değerlendirilmelidir. Tekrarlanabilir üretim için, karşılaştırılabilir test verileri kullanın, filmi amaçlanan hatta deneyin ve tedarikçiyle ölçülebilir kabul kriterleri üzerinde anlaşın.
Ana rulo siparişi vermeden önce, konteyner çizimini, hedef manşon boyutlarını, hat hızını, tünel profilini ve uygulama gereksinimlerini ilgili kişilerle paylaşın.PETG film tedarikçisiveya proses mühendisi. Güncel TDS ve TD/MD büzülme eğrilerini isteyin, ardından bir örnek rulo denemesi ayarlayın. Bu, tedarik, dönüştürme ve Ar-Ge ekiplerine, ambalaja ve üretim sürecine uygun bir film seçmek için ortak bir teknik temel sağlar.
temas etmek
Tel: 86 17706217416
Ekle: Bina L2A, No. 520, Lane 1588, Zhuguang Yolu, Hongqiao Dünya Merkezi, Qingpu Bölgesi, Şanghay, Çin
bizi takip edin: