 İngilizceEN
 FransızcaFR
 AlmancaDE
 PortekizcePT
 İspanyolES
 RusçaRU
 JaponcaJA
 KoreceKO
 ArapçaAR
 YunanEL
 TürkçeTR
 İtalyanIT
 LehçePL
 HintçeHI
 中国CN
.webp)
Baskı için PETG Büzgülü Kılıf Taban Filmi: Yüzey ve Mürekkep Yapışma Deneme Kontrol Listesi
giriiş
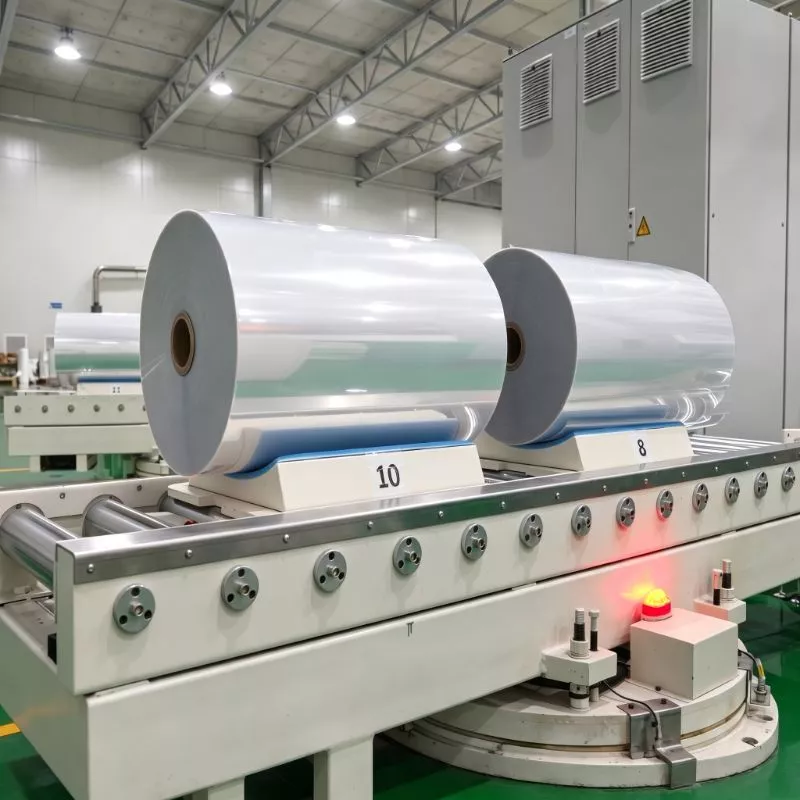
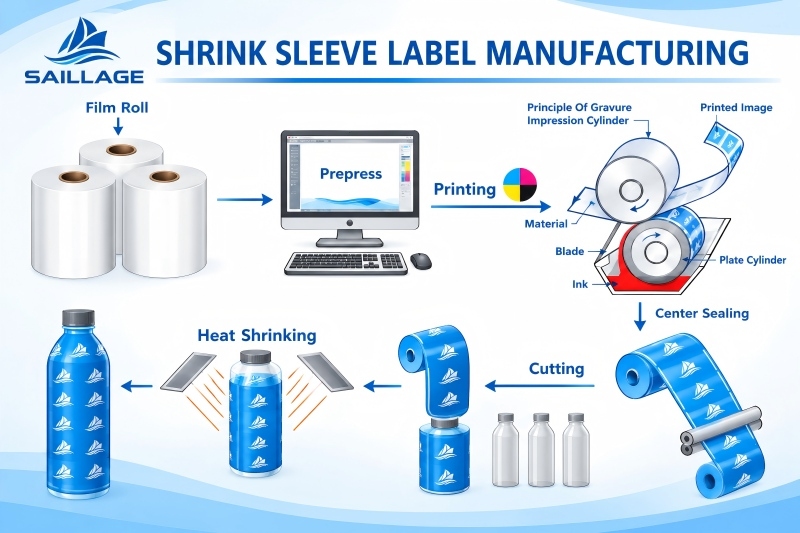
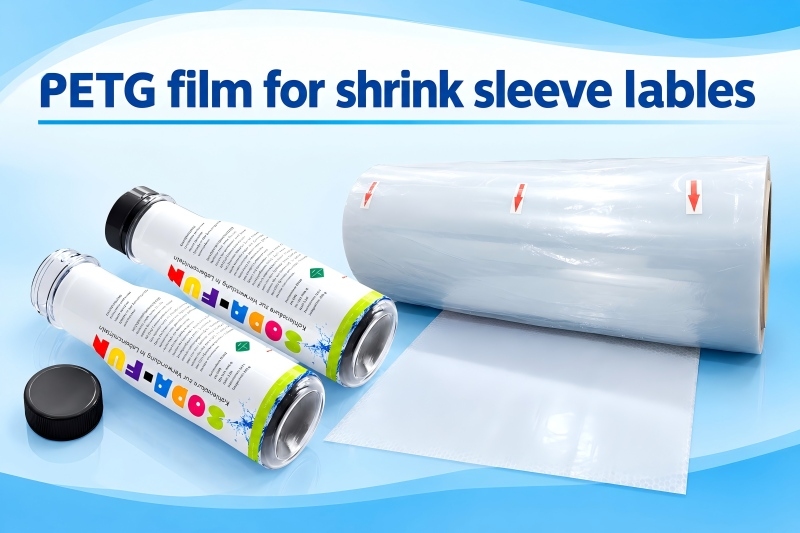
PETG shrink sleeve etiketlerinde baskı hatası her zaman mürekkep veya baskı ayarlarından kaynaklanmaz. Zayıf ıslatma, tutarsız yüzey koşulları, kirlenme ve zayıf mürekkep yapışması, kesme, birleştirme ve sleeve uygulaması sırasında beneklenme, çizilme, tıkanma veya mürekkep kaybına yol açabilir. PETG Shrink Sleeve Base Film baskısının üretime onaylanmasından önce, dönüştürücüler temsili işlem koşulları altında film yüzeyini ve mürekkep sistemini birlikte doğrulamalıdır.
PETG Büzgülü Kılıf FilmiIsıtıldığında büzülerek baskılı kılıfın kabın şekline uyum sağlamasına olanak tanır. Bu termal tepki, baskı yeterliliğini zorlu hale getirir: mürekkep tabakası, dönüştürme ve büzme sırasında görsel olarak tutarlı ve yeterince yapışmış kalmalıdır. Şeffaf PETG Büzme Filmi ayrıca bulanıklığı, çizgileri, iğne deliklerini ve düzensiz mürekkep dağılımını kolayca görünür hale getirir. Başarılı bir deneme, baskıdan hemen sonra yapılan görsel bir kontrolden daha fazlasını gerektirir.
Önemli Noktalar
Baskıdan önce filmi inceleyin.
Yüzey durumunu üzerinde anlaşılmış bir yöntem kullanarak doğrulayın.
Mürekkebin uyumluluğunu ve kuruma veya sertleşme durumunu doğrulayın.
Belirli bir şartlandırma süresinden sonra yapışma testi.
Dikiş ve büzülme simülasyonundan sonra baskılı kılıfı değerlendirin. Kabul edilebilir sınırlar, evrensel olarak varsayılmak yerine film tedarikçisi, mürekkep tedarikçisi ve dönüştürücü tarafından kararlaştırılmalıdır.
Teknik Temel: Yüzey Durumu, Islanma ve Mürekkep Yapışması
Yüzey enerjisi, bir sıvının katı bir yüzeyi ne kadar kolay ıslattığını tanımlar. Film baskısında, genellikle santimetre başına dyn cinsinden ifade edilir; yüzey gerilimi için sayısal olarak eşdeğeri mN/m'dir. Film yüzeyi seçilen mürekkep için yeterince ıslatılabilir değilse, mürekkep geri çekilebilir, düzensiz damlacıklar oluşturabilir veya zayıf bir kaplama sağlayabilir. Yüzey enerjisi tek başına yapışmayı garanti etmez: yüzey kimyası, mürekkep bağlayıcı, çözücü veya su sistemi, kuruma koşulları ve işlem bozulması da nihai sonucu etkiler.
Yüzey işlemi, genellikle korona işlemi, yüzey kimyasını değiştirmek ve ıslatma özelliğini iyileştirmek için elektriksel deşarj kullanır. İşlem seviyesi depolama sırasında azalabilir; ayrıca elleçleme, kayganlaştırıcı katkı maddeleri, yağlar veya tozdan kaynaklanan kirlenme sonucu etkileyebilir. Dyne testi faydalı bir tarama aracıdır, ancak yapışma mukavemetinin doğrudan bir ölçümü değildir. Tedarikçinin yöntemini, test yerini ve kullanım kılavuzunu izleyin ve baskı yüzeyine çıplak elle dokunmaktan kaçının.
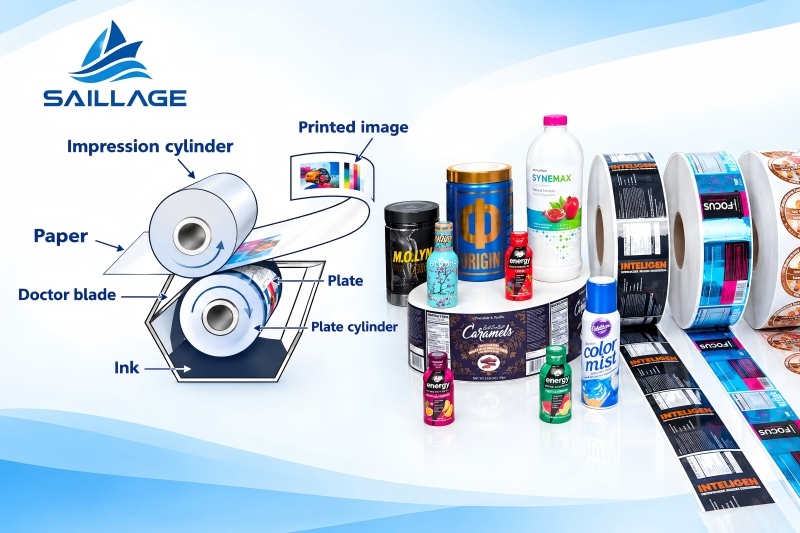
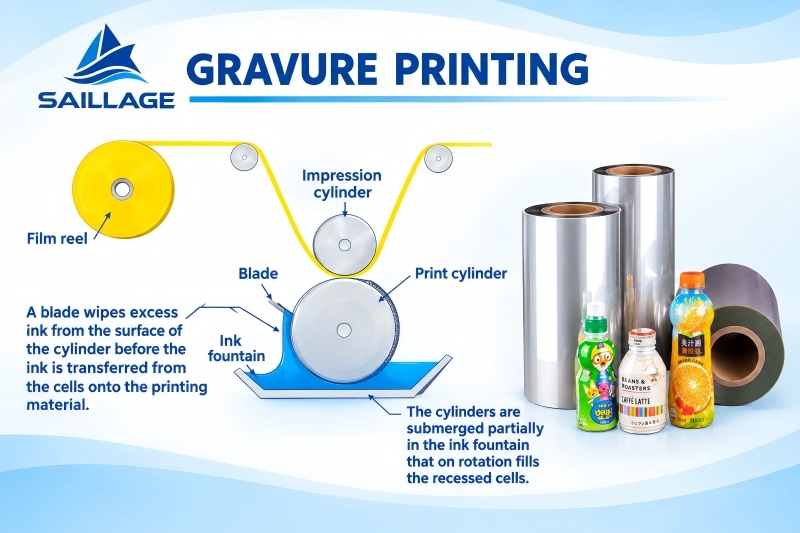
Gravür baskıda, mürekkep oyulmuş silindir hücrelerinden hareketli şeride aktarılır. Gravür baskı için kullanılan PETG filmin yüzey durumu mürekkep transferini ve ıslanmayı etkilerken, baskı hızı, viskozite, hücre geometrisi, baskı hacmi, solvent dengesi ve kuruma kapasitesi baskı oluşumunu etkiler. Bir mürekkep sistemi veya baskı düzeniyle iyi performans gösteren bir film, bir diğeriyle aynı şekilde davranmayabilir. Kalibrasyon, amaçlanan mürekkep, temsili silindir koşulları, baskı hızı ve kuruma profili kullanılarak yapılmalıdır.
PETG shrink sleeve etiket filminin mürekkep yapışma performansı, baskı ve ilgili sonraki adımlardan sonra değerlendirilmelidir. Yapışma, eksik kuruma, uyumsuz mürekkep kimyası, artık çözücü, üst üste baskı sırası, kirlenme ve büzülme sırasındaki gerilmeden etkilenebilir. Mürekkep geri sarıldığında yumuşak kalırsa, bitişik katmanlar birbirine temas ettiğinde tıkanma meydana gelebilir. Kenar yapışması, kesme, birleştirme, şişe kullanımı veya shrink tüneline maruz kalma anlarına kadar belirgin hale gelmeyebilir.
Yüksek büzüşmeli PETG büzme filmiBüzülme sırasında önemli boyut değişikliklerine uğrayabilir. Sanat eserinin bozulması, mürekkep yapışma hatasıyla aynı şey değildir, bu nedenle denemede bunlar ayrı ayrı değerlendirilmelidir. Film büzülme davranışı, mürekkep esnekliği, baskı tasarımı ve tünel koşulları birlikte ele alınmalıdır. İstikrarlı bir baskı sonucu için uygun bir yüzey, uyumlu mürekkep, yeterli kurutma veya kürleme ve kontrollü bir dönüştürme işlemi gereklidir.
Uygulama ve Çözümler: Adım Adım Deneme Planı
1. Gelen film incelemesi
Ruloyu monte etmeden önce, kaliteyi, kalınlığı, genişliği, rulo kimliğini, parti numarasını ve ambalaj durumunu doğrulayın. Ruloyu bulanıklık, çizikler, lekeler, çizgiler, kırışıklıklar, kenar hasarı ve kirlenme açısından inceleyin. Hangi tarafın baskı için kullanılacağını ve tedarikçinin işlenmiş bir taraf belirtip belirtmediğini doğrulayın. Deneme başlamadan önce anormallikleri kaydedin.
2. Baskıdan önce yüzey durumunu kontrol edin.
Yüzey ıslatma özelliğini, üzerinde anlaşılan dyne testi prosedürünü veya tedarikçi tarafından onaylanmış başka bir yöntemi kullanarak ölçün. Test yöntemini, tarihi, rulo numarasını, kağıdın yan tarafını ve örnekleme konumunu kaydedin. Homojenliğin önemli olduğu durumlarda, kağıdın birden fazla noktasından örnekleme yapın. Tek bir dyne okumasını tek kabul kriteri olarak kullanmayın; bunu tedarikçi önerileriyle karşılaştırın ve gerçek baskı performansını doğrulayın.
Temiz eldiven kullanın ve baskı yüzeyine dokunmaktan kaçının.
Mümkünse, filmin saklama geçmişini ve işlemden bu yana geçen süreyi kontrol edin.
Yüzey ölçümlerinde tutarsızlık varsa, numuneyi bekletin ve pres ayarlarını değiştirmeden önce tedarikçiye danışın.
3. Mürekkep uyumluluğunu ve baskı koşullarını değerlendirin.
Belirtilen katkı maddeleri, viskozite aralığı ve çözücü veya su dengesi de dahil olmak üzere, amaçlanan üretim mürekkep sistemini kullanın. Mürekkep partisini, viskoziteyi, baskı hızını, silindir detaylarını, baskı ayarlarını, kurutma bölgesi sıcaklıklarını ve havalandırmayı kaydedin. Sorun giderme sırasında her seferinde yalnızca bir değişkeni değiştirin. Aşırı ısı, kağıt işleme veya büzülme davranışını etkileyebilirken, yetersiz kurutma, geri sarım sonrasında lekelenmeye, tıkanmaya veya zayıf yapışmaya neden olabilir.
4. Baskı görünümünü ve yapışma özelliğini test edin.
Katı alanları, ince yazıları, gradyanları, ters baskıları, üst baskıları ve yüksek kapsama alanlarını inceleyin. İğne deliği, beneklenme, mürekkep çekilmesi, çizgilenme, renk varyasyonu ve zayıf kenar tanımlaması olup olmadığını kontrol edin. Mürekkep kararlaştırılan süre boyunca kuruduktan veya sertleştikten sonra, uygunsa kontrollü bant testi gibi kararlaştırılan yapışma testini gerçekleştirin. Sonuçları karşılaştırmadan önce bant tipini, uygulama basıncını, bekleme süresini, çıkarma açısını ve derecelendirme yöntemini tanımlayın. Bant testi karşılaştırmalıdır ve belirli bir yöntem üzerinde anlaşılmadıkça evrensel bir standart olarak ele alınmamalıdır.
5. Dönüştürme ve son kullanım süreçlerini simüle edin
Kesme, sarma ve birleştirme işlemlerinden sonra baskıyı değerlendirin. Çizilme, tıkanma, mürekkep transferi, çatlama ve dikiş çevresindeki hasarı kontrol edin. Ardından, hedef kap veya temsili test formu üzerine, amaçlanan tünel profilini kullanarak baskılı bir kılıfı küçültün. İnce grafikleri, renk sınırlarını ve yüksek kaplama alanlarını çatlama, pul pul dökülme, bozulma ve okunabilirlik kaybı açısından inceleyin. Normal grafik bozulmasını, gerçek mürekkep-film ayrılmasından ayırt edin.
6. Denemeyi belgeleyin ve onaylayın.
Satın alma, Ar-Ge, film tedarikçisi ve mürekkep tedarikçisinin aynı kanıtlara dayanarak karar verebilmeleri için yazılı bir deneme raporu kullanın. Numune kimliğini, test koşullarını, gözlemleri, fotoğrafları, sapmaları ve geçme/kalma kriterlerini kaydedin. Deneme başarısız olursa, malzeme değişikliği talep etmeden önce olası nedenin yüzey durumu, mürekkep uyumluluğu, kuruma, kirlenme veya sonraki aşamalardaki gerilim olup olmadığını belirleyin.
Aşağıdaki karşılaştırma, karar kalitesi ve süreç kontrolüne odaklanmaktadır. Yapışma veya atıkta sabit bir iyileşme iddiasında bulunmamaktadır, çünkü sonuçlar film kalitesine, mürekkep sistemine, baskı makinesine ve büzme işlemine bağlıdır.
Geleneksel Kontrol Planı vs. Kontrollü Deney Planı
| Değerlendirme alanı | Temel / geleneksel kontrol | Önerilen kontrollü çalışma |
|---|---|---|
| Film yüzeyi | Görünüşe veya tek bir dyne değerine güvenin. | Ruloyu inceleyin ve yöntemi, baskı tarafını ve örnekleme yerlerini kaydedin. |
| Mürekkep seçimi | Mevcut mürekkebin aynı şekilde davranacağını varsayalım. | Kullanılacak mürekkep sistemini doğrulayın ve viskozitesini ve baskı koşullarını kaydedin. |
| Kurutma | Hakim sadece basın çıkışında | Sarma ve şartlandırma işlemlerinden sonra kuruma veya sertleşmeyi doğrulayın ve tıkanmayı kontrol edin. |
| Yapışma | Yazdırma işleminden hemen sonra gayri resmi bir bant çekme yöntemi kullanın. | Şartlandırma süresini, bantlama yöntemini, derecelendirmeyi ve kabul kriterlerini önceden belirleyin. |
| Son kullanım | Küçültme simülasyonundan önce baskıyı onaylayın. | Kesme, birleştirme ve temsili büzülme tüneli maruziyetinden sonra inceleme yapın. |
| Sorun giderme | Birden fazla ayarı aynı anda değiştirin | Değişkenlerden yalnızca birini değiştirin ve kanıtları kaydedin. |
Deneme Kontrol Listesi
☑ Doğru film kalitesini, baskı tarafını, parti numarasını, kalınlığını ve rulo durumunu doğrulayın.
☑ Kararlaştırılan yüzey enerjisi test yöntemini, sonuçlarını ve örnekleme yerlerini kaydedin.
☑ Üretim mürekkep sistemini kullanın ve viskoziteyi, baskı hızını ve kurutma ayarlarını kaydedin.
☑ Hem ıslak hem de kuru baskı kalitesini, düz, ince detaylı ve yüksek kapsama alanlarıyla birlikte inceleyin.
☑ Belirtilen kuruma veya sertleşme süresinden sonra, üzerinde anlaşılmış bir yöntem kullanarak yapışmayı test edin.
☑ Sarma ve kullanım sonrasında oluşabilecek tıkanmaları, çizikleri ve mürekkep bulaşmasını kontrol edin.
☑ Dikiş işleminden ve temsili büzülme tüneli testinden sonra manşonu inceleyin.
☑ Fotoğrafları ve sonuçları saklayın; üretim onayı öncesinde kabul edilebilir sınırlar konusunda anlaşın.
Sıkça Sorulan Sorular: Dönüştürücülerden ve Alıcılardan Gelen Sorular
PETG shrink sleeve filminin baskı özelliklerini nasıl kontrol edebilirim?
Gelen görsel inceleme ve tedarikçi onaylı yüzey ıslatma testi ile başlayın. Temsili baskı koşulları altında amaçlanan mürekkep sistemiyle baskı yapın, görünümü ve kurumasını değerlendirin, şartlandırmadan sonra yapışmayı test edin ve dikiş ve büzülmeden sonra kılıfı inceleyin.
Daha yüksek dyne seviyesi her zaman daha iyi mürekkep yapışması anlamına mı gelir?
Hayır. Dyne değeri, yapışma mukavemetini değil, ıslatma davranışını gösterir. Mürekkep kimyası, kirlenme, işlem homojenliği, kuruma ve sonraki aşamalardaki gerilim de yapışmayı etkiler. Performansı bir yapışma testi ve son kullanım denemesiyle doğrulayın.
Mürekkep ilk testi geçiyor ama küçüldükten sonra neden soyuluyor?
Mürekkebin yapışma özelliği yetersiz olabilir, kürleşmesi zayıf olabilir, esnekliği düşük olabilir veya büzülme gerilimiyle uyumsuzluk gösterebilir. Film yüzeyini, mürekkep sistemini ve kuruma profilini kontrol edin, ardından kontrollü bir büzülme denemesi tekrarlayın. Baskı yapışmasını ve grafik bozulmasını ayrı ayrı kaydedin.
Tek bir PETG film kalitesi her gravür mürekkep sistemiyle uyumlu olabilir mi?
Mutlaka öyle değil. Performans, yüzey koşullarına, mürekkep bağlayıcı ve çözücü sistemine, baskı ayarlarına, kuruma kapasitesine ve büzülme gereksinimlerine bağlıdır. Tam ölçekli üretime geçmeden önce her bir kombinasyonun yeterliliğini test edin.
Sonuç ve B2B Eylem Rehberi
Güvenilir PETG Shrink Sleeve Base Film baskısı, doğrulanmış bir yüzeye, uyumlu mürekkep, kontrollü kurutmaya ve dönüştürme ve shrink uygulamasına dayanacak yapışmaya bağlıdır. Dyne testi tarama için faydalıdır, ancak eksiksiz bir baskı ve shrink denemesinin yerini tutamaz. Belgelenmiş koşullar, ekiplerin filmle ilgili sorunları mürekkep, baskı makinesi veya işlem sorunlarından ayırt etmesine yardımcı olur.
Yeni bir film kalitesi veya tedarikçisini onaylamadan önce, güncel teknik veri sayfasını, önerilen baskı yüzeyi koşullarını ve kullanım kılavuzunu isteyin. Mürekkep sisteminizi, gravür koşullarınızı, hedef büzülme profilinizi ve son kullanım kabınızı film tedarikçisiyle paylaşın. Kabul kriterleri üzerinde anlaşılmış ortak bir örnek denemesi, üretim ölçekli bir siparişten önce belirsizliği azaltabilir.
Haberler ve Etkinlikler
daha fazla bilgi edin-
 Haberler
Basın bülteni 24 Ekim 2026
İstanbul'dan Dünyaya: Saillage, 2027'de Küresel Baskı Fuarlarına Hazırlanıyor
Saillage, Impressions Expo Long Beach, APPP EXPO Şanghay ve FESPA Global Print Expo için 2027 fuar planlarını paylaştı. -
 Blog
Basın bülteni 24 Ekim 2026
PETG Shrink Film Ana Rulolarının Saklanması ve Sevkiyatı: Erken Büzülmeyi ve Rulo Hasarını Önleme
PETG shrink film ana rulolarının erken büzülmesini, kenar hasarını, göbek ezilmesini ve nakliye kaynaklı kusurları önlemek için nasıl saklanacağını, paketleneceğini ve gönderileceğini öğrenin. -
 Blog
Basın bülteni 24 Ekim 2026
Tek Taraflı mı Çift Taraflı mı Mat DTF Film: İstikrarlı Baskı Performansı İçin Doğru Filmi Nasıl Seçersiniz?
Tek taraflı ve çift taraflı mat DTF filmlerin kaplama yapısı, besleme kararlılığı, statik kontrolü, baskı performansı ve tedarikçi seçimi açısından karşılaştırılması.
temas etmek
Tel: 86 17706217416
Ekle: Bina L2A, No. 520, Lane 1588, Zhuguang Yolu, Hongqiao Dünya Merkezi, Qingpu Bölgesi, Şanghay, Çin
bizi takip edin: